Artykuł sponsorowany
Jak kształt butelki i słoika ogranicza możliwości stemplowania na gorąco w opakowaniach kosmetycznych
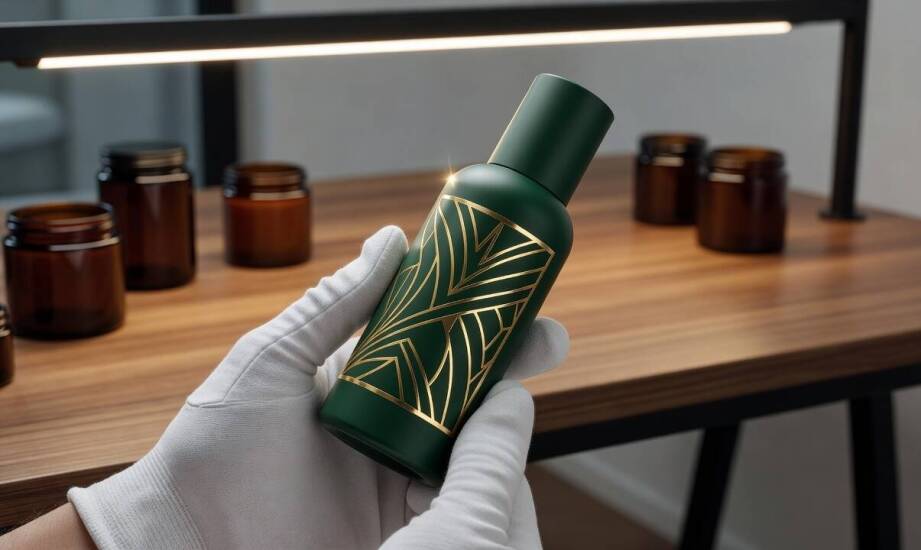
Metaliczny blask na płaskiej etykiecie łatwo utrzymać w rygorze równomierności, podczas gdy na zaokrąglonym korpusie butelki czy słoika ten sam wzór często traci ostrość. Różnica wynika bezpośrednio z geometrii powierzchni, na którą trafia folia. Sam proces tłoczenia wymaga równego docisku i precyzyjnego rozprowadzenia temperatury. Każda nagła zmiana promienia krzywizny zaburza ten delikatny układ sił i utrudnia kontakt narzędzia z podłożem. Efekt wizualny opiera się na idealnym załamaniu światła, co wymaga nienagannej aplikacji. Zrozumienie fizyki kształtu pozwala zaplanować układ graficzny tak, aby uniknąć problemów technicznych już na początkowym etapie przygotowania modelu 3D.
Przeczytaj również: Na czym polegają odprawy fiskalne?
Geometria powierzchni a precyzja tłoczenia wzoru
Część cylindryczna korpusu butelki lub słoika tworzy optymalne warunki pracy dla maszyn znakujących. Specjalistyczny walec silikonowy przetacza się po gładkiej płaszczyźnie, utrzymując precyzyjny nacisk na każdym milimetrze kwadratowym materiału. Płynny ruch dociskowy gwarantuje pełny i czysty transfer warstwy dekoracyjnej na tworzywo. Właśnie w takich obwodowych strefach projektanci najczęściej umieszczają rozbudowane logotypy lub grube pasy okalające opakowanie, wykorzystując naturalną stabilność walca.
Przeczytaj również: Jak język otwiera drzwi do pracy w Niemczech?
Trudne obszary wokół ramion i dna
Strefy przy szyjce, zwężającym się ramieniu oraz samej podstawie wymuszają diametralnie inne podejście do wyznaczania pola zdobienia. Promienie krzywizny drastycznie tam maleją, a obła płaszczyzna nierzadko przechodzi w asymetryczny stożek. Standardowa matryca nie potrafi przylegać w takich miejscach ze stałą siłą. Nierównomierny kontakt prowadzi do niepełnego odbicia metalicznej powłoki lub brzydkiego rozmazania krawędzi formy.
Przeczytaj również: Wrocław: Najlepsze hostele blisko ZOO
Drobne detale tracą czytelność na wszelkich wystających elementach geometrycznych. Żebra usztywniające i ostre załamania ścianek fizycznie rozbijają ciągłość nośnika. Praktyka narzędziowni produkcyjnej NOVO-PAK pokazuje, że wczesne wykrycie kolizji na modelu redukuje ryzyko powstawania braków. Ogranicza się wtedy aplikację cienkich linii wyłącznie do idealnie gładkich fragmentów korpusu, przenosząc skomplikowane grafiki z dala od przewężeń.
Wpływ surowca na parametry pracy matrycy
Fizyczny kształt stanowi tylko połowę równania, ponieważ sam rodzaj tworzywa sztucznego wyznacza ostateczne granice bezpieczeństwa termicznego. Klasyczny PET oraz jego odpowiednik z recyklingu wykazują bardzo dobrą tolerancję na skoki ciepła. Nagrzana matryca dociska warstwy kleju do ścianek bez ryzyka ich stopienia czy trwałej deformacji. Stabilność strukturalna tych polimerów ułatwia utrzymanie ostrego konturu nawet przy aplikowaniu rozbudowanych grafik. Należy jedynie uwzględnić, że surowce z odzysku charakteryzują się drobnymi różnicami w napięciu powierzchniowym między kolejnymi partiami dostaw. Wymusza to bieżącą kalibrację tłoczni.
Zdobienie materiałów biodegradowalnych
Zupełnie inaczej zachowują się nowoczesne biopolimery roślinne, zyskujące uznanie w branży kosmetycznej. Typowe tworzywo PLA charakteryzuje się znacznie niższą odpornością na punktowe uderzenia gorąca i zaczyna mięknąć w przedziale 55–65°C. Zbyt wysoka temperatura stempla błyskawicznie powoduje miejscowe zapadnięcia korpusu słoika. Deformacja zaburza profil opakowania i uniemożliwia prawidłowe zespojenie błyszczącej warstwy z polimerem.
Wykonując hot-stamping opakowań kosmetycznych z surowców biodegradowalnych, operatorzy maszyn obniżają parametry grzewcze i delikatnie wydłużają czas docisku. Standardowa taśma składa się z kilku powłok, w tym kluczowego kleju termozaktywnego, który musi zareagować przy niższej wartości cieplnej. Wymaga to dodatkowego pomniejszenia stemplowanych motywów, aby ułatwić maszynie bezpieczne i równomierne przekazanie energii.
Planowanie zdobień przed budową formy wtryskowej
Decyzje warunkujące ostateczny wygląd detali metalicznych zapadają na długo przed rozgrzaniem pierwszej matrycy w zakładzie. Kluczowe ograniczenia techniczne trzeba ustalić podczas wirtualnego modelowania samej butelki. Definiowanie gładkich stref dla folii chroni koncepcję przed technicznymi barierami na późniejszych etapach wdrożenia.
Omijanie ostrych promieni krzywizny w świetle planowanej grafiki pozwala zachować wysoką czytelność nakładanego wzoru w każdej partii towaru. Wczesne dopasowanie profilu ścianki do właściwości termicznych wybranego polimeru całkowicie eliminuje konieczność wprowadzania awaryjnych poprawek tuż przed napełnieniem asortymentu. Przemyślana geometria gwarantuje, że złocenia lub srebrzenia pozostaną nienaruszone przez cały cykl życia produktu na półce.
Kategorie artykułów
Polecane artykuły

Dom szeregowy na zachodzie Wrocławia — kiedy taki układ wspiera codzienność rodziny

Przewodnik po nowoczesnych technikach nadruku na płytach CD i DVD

Sondowanie gruntu a ocena trwałości budowlanych konstrukcji
